

Mài tròn là một trong những công đoạn gia công tinh có yêu cầu rất cao về độ chính xác, độ ổn định và chất lượng bề mặt. Trong thực tế sản xuất, các lỗi thường gặp khi mài tròn như cháy bề mặt, rung, nhám xấu hoặc sai số kích thước vẫn xảy ra khá thường xuyên, ngay cả khi máy và đá mài đều đang hoạt động bình thường. Điều này cho thấy lỗi khi mài tròn hiếm khi đến từ một nguyên nhân đơn lẻ, mà thường là kết quả của nhiều yếu tố tác động cùng lúc trong suốt quá trình gia công.
Đối với máy mài tròn, chất lượng sau gia công thường chịu ảnh hưởng đồng thời bởi thông số vận hành, tình trạng đá mài, cách sửa đá, khả năng làm mát và độ ổn định của máy. Vì vậy, nếu chỉ xử lý lỗi theo cảm tính, ví dụ đổi đá ngay hoặc giảm lượng ăn dao ngay, doanh nghiệp rất dễ xử lý phần ngọn mà chưa chạm đến nguyên nhân gốc.
Để xử lý hiệu quả các lỗi thường gặp khi mài tròn, doanh nghiệp cần xác định đúng biểu hiện, phân tích các nguyên nhân có thể xảy ra và kiểm tra theo từng nhóm yếu tố thay vì điều chỉnh nhiều thông số cùng lúc.
Cháy bề mặt khi mài tròn
Dấu hiệu nhận biết
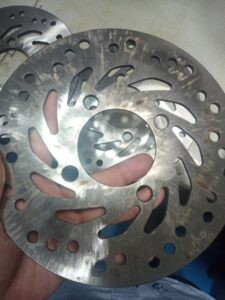
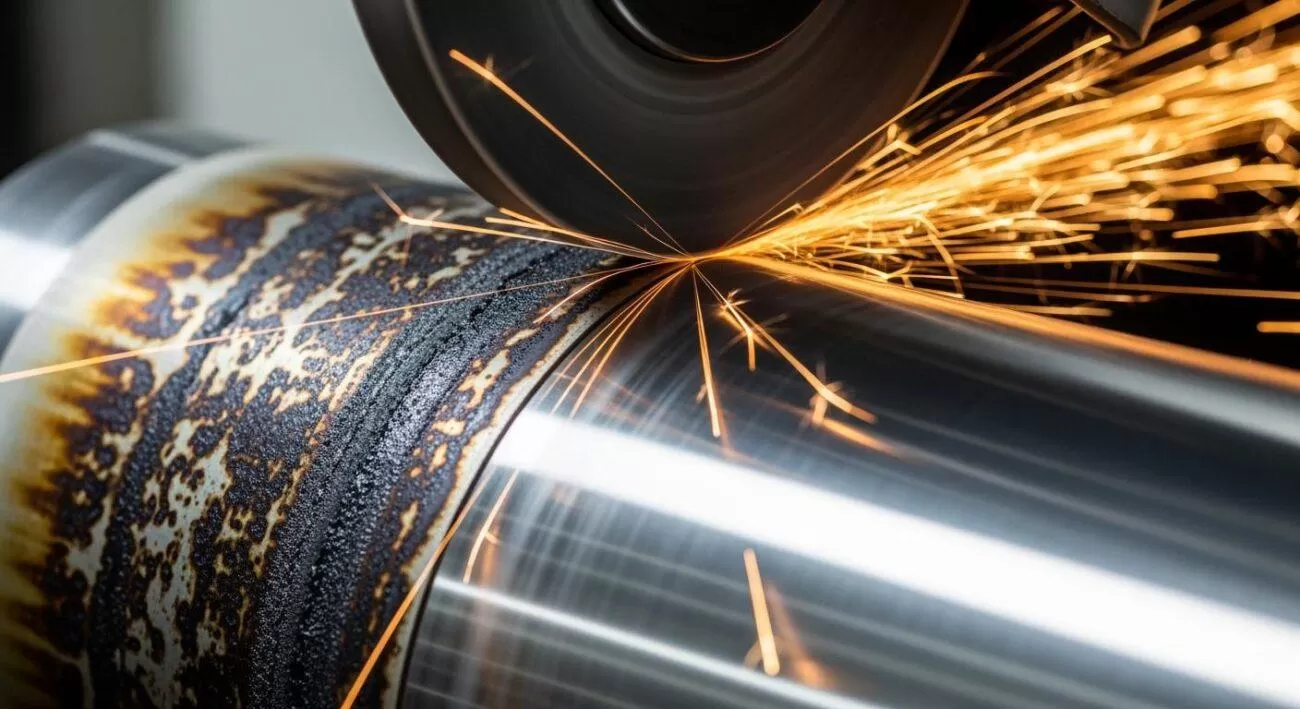
Cháy bề mặt khi mài tròn là hiện tượng vùng bề mặt chi tiết bị ảnh hưởng bởi nhiệt phát sinh trong quá trình mài, đây là một trong những lỗi đáng lo ngại nhất khi mài tròn. Một số biểu hiện có thể nhận thấy gồm:
- Bề mặt xuất hiện vùng đổi màu hoặc sẫm màu.
- Chất lượng hoàn thiện không đồng đều giữa các vị trí.
- Bề mặt có dấu hiệu bị ảnh hưởng nhiệt.
- Kết quả kiểm tra chất lượng không đáp ứng yêu cầu kỹ thuật.
Với những chi tiết yêu cầu cao về cơ tính và độ bền làm việc, đây không chỉ là lỗi thẩm mỹ mà còn có thể ảnh hưởng đến lớp bề mặt sau mài.
Nguyên nhân thường gặp
- Đá mài không còn trạng thái cắt phù hợp: Khi đá mài bị cùn, bề mặt làm việc bị bít hoặc quá trình sửa đá không phù hợp, khả năng cắt có thể suy giảm. Thay vì bóc tách vật liệu hiệu quả, đá có xu hướng tạo ma sát lớn hơn, làm nhiệt tích tụ tại vùng tiếp xúc.
- Chế độ mài chưa phù hợp: Lượng ăn dao, tốc độ quay, tốc độ dịch chuyển và thời gian gia công đều ảnh hưởng đến lượng nhiệt phát sinh. Nếu chế độ mài không phù hợp với vật liệu, loại đá và yêu cầu gia công, nguy cơ cháy bề mặt có thể tăng lên.
- Hệ thống làm mát hoạt động chưa hiệu quả: Dung dịch làm mát cần được cung cấp phù hợp với vùng tiếp xúc giữa đá và chi tiết. Lưu lượng không đủ, hướng cấp không phù hợp hoặc dung dịch bị nhiễm bẩn có thể làm giảm khả năng kiểm soát nhiệt trong quá trình mài.
- Cấu hình máy hoặc điều kiện gia công chưa phù hợp: Trong một số trường hợp, lỗi cháy bề mặt lặp lại dù đã kiểm tra đá và dung dịch làm mát. Khi đó, cần xem xét thêm độ ổn định của trục chính, độ cứng vững của máy và mức độ phù hợp giữa cấu hình thiết bị với chi tiết đang gia công.
Hướng kiểm tra và khắc phục
Để khắc phục lỗi cháy bề mặt khi mài tròn, nên kiểm tra theo thứ tự từ những nguyên nhân dễ thấy nhất. Trước hết, cần rà soát lại tình trạng đá mài, chu kỳ và cách sửa đá. Sau đó, kiểm tra tiếp hệ thống làm mát, bao gồm lưu lượng, hướng phun, độ sạch và khả năng đưa dung dịch đúng vào vùng cắt.
Song song với đó, nên xem lại lượng ăn dao, tốc độ mài, tốc độ chi tiết và thời gian spark-out để giảm nhiệt tích tụ trong quá trình gia công.
Nếu đã điều chỉnh các yếu tố này mà hiện tượng cháy bề mặt vẫn lặp lại, khi đó mới nên kiểm tra sâu hơn đến độ ổn định của máy, tình trạng trục chính, rung động hoặc các yếu tố liên quan đến gá đặt. Hiệu quả nhất vẫn là đi đúng thứ tự để xác định chính xác nguyên nhân gốc, thay vì thay đổi quá nhiều yếu tố cùng lúc.
Xem thêm bài viết: Máy mài tròn là gì? Phân loại máy mài tròn ngoài, mài tròn trong, mài vô tâm và mài tròn vạn năng
Rung khi mài tròn và hiện tượng vết sóng trên bề mặt
Dấu hiệu nhận biết
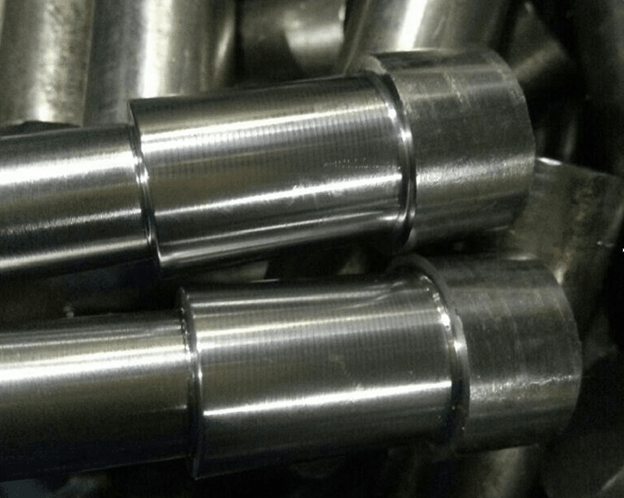
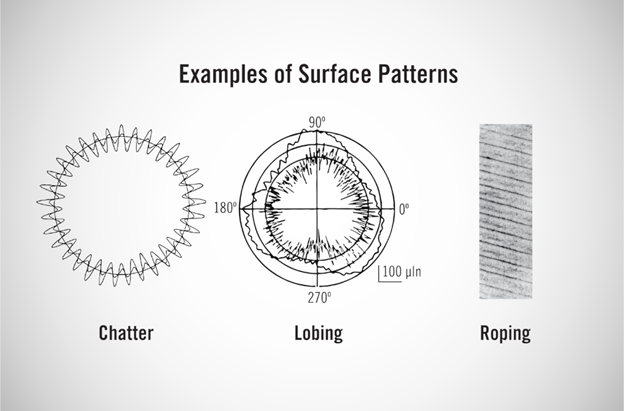
Rung trong quá trình mài tròn là lỗi khá thường gặp khi mài tròn, đặc biệt với các chi tiết yêu cầu cao về độ nhẵn bề mặt, độ tròn và độ ổn định kích thước. Lỗi này thường ảnh hưởng trực tiếp đến độ nhẵn và độ ổn định hình học của chi tiết. Các dấu hiệu phổ biến gồm:
- Bề mặt sau mài xuất hiện vết sóng hoặc vân lặp lại.
- Độ nhám bề mặt không đồng đều.
- Âm thanh khi gia công có dấu hiệu bất thường.
- Chất lượng bề mặt thay đổi giữa các lần gia công.
- Kết quả đo độ tròn hoặc độ đồng tâm không ổn định.
Trong một số trường hợp, chi tiết vẫn đạt kích thước đường kính nhưng bề mặt lại xuất hiện vết sóng, kéo theo sai số hình học và làm quá trình gia công khó kiểm soát hơn. Điều này cho thấy việc kiểm soát kích thước đơn thuần chưa đủ để đánh giá toàn bộ chất lượng mài.
Nguyên nhân thường gặp
- Đá mài mất cân bằng hoặc tình trạng làm việc không ổn định: Đá mài có thể gây rung khi trạng thái cân bằng không phù hợp, bị mòn không đều hoặc có vấn đề về tình trạng bề mặt làm việc. Quá trình sửa đá không phù hợp cũng có thể làm thay đổi đặc tính cắt và ảnh hưởng đến độ ổn định.
- Gá đặt chi tiết chưa phù hợp: Đối với các chi tiết dạng trục dài, độ cứng vững của hệ thống gá đặt rất quan trọng. Nếu chi tiết không được đỡ phù hợp hoặc chống tâm làm việc không ổn định, rung động có thể xuất hiện rõ hơn trong quá trình gia công.
- Tình trạng cơ khí của máy: Các bộ phận như trục chính, ổ trục, hệ thống dẫn hướng và bàn máy đều ảnh hưởng đến độ ổn định. Khi một bộ phận có dấu hiệu bất thường, rung động có thể truyền đến vùng gia công và làm giảm chất lượng bề mặt.
- Điều kiện lắp đặt và môi trường vận hành: Nền móng, vị trí lắp đặt và các nguồn rung từ thiết bị xung quanh cũng có thể ảnh hưởng đến hoạt động của máy mài tròn.
Hướng kiểm tra và khắc phục
Để khắc phục, trước hết nên rà soát lại tình trạng đá mài, kiểm tra cân bằng đá và thực hiện lại quy trình sửa đá nếu cần.
Sau đó, kiểm tra tiếp gá đặt chi tiết, độ ổn định của chống tâm, khả năng đỡ chi tiết dài và mức độ phù hợp của chế độ cắt đang sử dụng.
Nếu lỗi vẫn lặp lại, khi đó mới nên kiểm tra sâu hơn đến trục chính, ổ trục, hệ dẫn hướng, độ cứng vững của máy và các nguồn rung nền từ môi trường vận hành. Khi xử lý lỗi rung, nên kiểm tra theo từng nhóm nguyên nhân để xác định đúng điểm mất ổn định của hệ thống, thay vì thay đổi quá nhiều yếu tố cùng lúc.
Nếu xuất hiện rung động bất thường, tiếng ồn khác thường hoặc nghi ngờ đá mài bị hư hỏng, cần dừng máy theo quy trình an toàn của nhà sản xuất và yêu cầu kỹ thuật viên có chuyên môn kiểm tra. Không nên tiếp tục gia công để thử nghiệm khi chưa xác định được nguyên nhân.
Xem thêm bài viết: Tư vấn chọn máy mài tròn Shigiya chuẩn Nhật cho doanh nghiệp cơ khí Việt Nam
Sai số kích thước sau khi mài tròn
Dấu hiệu nhận biết
Sai số kích thước là lỗi khá khó chịu vì bề mặt chi tiết có thể nhìn vẫn ổn nhưng kết quả đo lại không đạt yêu cầu, ảnh hưởng trực tiếp đến khả năng lắp ghép và chất lượng sản phẩm. Các biểu hiện thường gặp gồm:
- Đường kính sau mài lớn hơn hoặc nhỏ hơn kích thước yêu cầu.
- Kích thước giữa các chi tiết trong cùng lô không đồng đều.
- Kích thước có xu hướng thay đổi trong quá trình sản xuất.
- Kết quả đo đầu ca và cuối ca có sự khác biệt.
- Chi tiết đạt kích thước ở một thời điểm nhưng không ổn định khi sản xuất lặp lại.
Với các chi tiết yêu cầu dung sai chặt, lỗi này không chỉ ảnh hưởng đến chất lượng gia công mà còn làm giảm độ ổn định của cả quá trình sản xuất.
Nguyên nhân thường gặp
- Đá mài bị mòn hoặc chu kỳ sửa đá chưa phù hợp: Khi đá mài thay đổi trạng thái làm việc, khả năng bóc tách vật liệu cũng có thể thay đổi. Nếu lượng bù mòn và chu kỳ sửa đá không được kiểm soát phù hợp, kích thước sau gia công dễ bị sai lệch.
- Ảnh hưởng nhiệt trong quá trình mài: Nhiệt phát sinh trong quá trình gia công có thể làm thay đổi trạng thái nhiệt của chi tiết và một số bộ phận trong hệ thống máy. Vì vậy, kết quả đo ngay sau khi mài có thể khác với kết quả đo khi chi tiết đã ổn định nhiệt.
- Phương pháp đo và điều kiện đo không nhất quán: Sai số đôi khi không xuất phát từ quá trình mài mà đến từ việc đo kiểm. Sử dụng phương pháp đo khác nhau, thiết bị đo chưa được kiểm tra hoặc đo ở điều kiện nhiệt độ không ổn định đều có thể ảnh hưởng đến kết quả.
- Gá đặt và tình trạng máy: Nếu gá đặt không ổn định hoặc các bộ phận ảnh hưởng đến chuyển động của máy không còn giữ được độ chính xác cần thiết, kích thước gia công có thể thay đổi dù thông số vận hành không có sự thay đổi rõ rệt.
Hướng kiểm tra và khắc phục
Để xử lý lỗi sai số kích thước sau khi mài tròn, trước hết cần kiểm tra lại quy trình đo kiểm và thời điểm đo, tránh trường hợp sai số đến từ thao tác kiểm tra không nhất quán.
Sau đó, rà soát tiếp chu kỳ sửa đá, lượng bù mòn đá, điều kiện làm mát và độ ổn định nhiệt trong quá trình vận hành.
Nếu lỗi vẫn tiếp diễn, cần kiểm tra sâu hơn đến gá đặt, chống tâm, trục chính và các bộ phận ảnh hưởng trực tiếp đến độ chính xác gia công. Với lỗi kích thước, không nên chỉ chỉnh bù liên tục để “đuổi theo số đo” từng kết quả đo riêng lẻ, mà cần xác định rõ vì sao kích thước bị trôi để thiết lập lại quy trình kiểm soát ổn định, xử lý tận gốc vấn đề.
Cách kiểm soát để hạn chế lỗi trong quá trình mài tròn
Với các lỗi thường gặp khi mài tròn như cháy bề mặt, rung hoặc sai số kích thước hiếm khi xuất phát từ một nguyên nhân đơn lẻ. Trong nhiều trường hợp, đây là kết quả của nhiều yếu tố tác động cùng lúc như đá mài, sửa đá, chế độ cắt, làm mát, gá đặt và tình trạng máy. Vì vậy, nếu chỉ xử lý theo cảm tính, ví dụ đổi đá ngay, giảm lượng ăn dao ngay hoặc chỉnh bù liên tục, doanh nghiệp rất dễ xử lý phần ngọn mà chưa chạm đến nguyên nhân gốc.
Nếu muốn khắc phục lỗi hiệu quả, cần nhìn quá trình mài như một hệ thống hoàn chỉnh. Khi xác định đúng biểu hiện lỗi, kiểm tra đúng thứ tự và loại trừ đúng nguyên nhân, doanh nghiệp không chỉ xử lý được sự cố hiện tại mà còn nâng cao độ ổn định của cả quá trình gia công về lâu dài. Đây cũng là yếu tố rất quan trọng với những chi tiết yêu cầu cao về độ nhẵn bề mặt, độ đồng tâm, độ tròn và độ ổn định kích thước.
Thay vì chỉ xử lý khi sản phẩm đã phát sinh lỗi, doanh nghiệp nên xây dựng quy trình kiểm soát chất lượng trong suốt quá trình gia công:
- Kiểm soát tình trạng đá mài: Cần lựa chọn đá phù hợp với vật liệu, yêu cầu gia công và điều kiện làm việc. Đồng thời, theo dõi tình trạng đá và thực hiện sửa đá theo quy trình được nhà sản xuất hướng dẫn.
- Duy trì điều kiện làm mát ổn định: Hệ thống làm mát cần được kiểm tra định kỳ về tình trạng dung dịch, khả năng lọc và điều kiện cấp dung dịch đến vùng mài. Việc duy trì chất lượng dung dịch ổn định giúp hỗ trợ kiểm soát nhiệt và chất lượng bề mặt.
- Kiểm soát gá đặt chi tiết: Phương pháp gá đặt cần phù hợp với hình dạng, chiều dài và khối lượng chi tiết. Đặc biệt, các chi tiết dài và mảnh cần được đánh giá kỹ về độ cứng vững và phương án hỗ trợ.
- Theo dõi kết quả đo kiểm: Không nên chỉ kiểm tra đường kính. Tùy theo yêu cầu bản vẽ, cần theo dõi thêm độ tròn, độ côn, độ đồng tâm và độ nhám bề mặt.
- Bảo trì máy theo kế hoạch: Tình trạng trục chính, ổ trục, hệ thống dẫn hướng và các bộ phận chuyển động có ảnh hưởng trực tiếp đến chất lượng gia công. Việc bảo trì định kỳ giúp phát hiện sớm dấu hiệu bất thường và hạn chế lỗi lặp lại.
Điều quan trọng nhất là, với máy mài tròn, xử lý lỗi đúng không nằm ở việc thay đổi thật nhiều cùng lúc, mà nằm ở việc tìm đúng nguyên nhân gốc và điều chỉnh đúng điểm mất ổn định của quá trình mài. Khi làm được điều đó, doanh nghiệp sẽ giảm được tỷ lệ lỗi, giữ chất lượng gia công ổn định hơn và khai thác thiết bị hiệu quả hơn trong sản xuất thực tế.
Khi nào cần kiểm tra lại máy mài tròn?
Nếu lỗi thường gặp khi mài tròn chỉ xuất hiện trong một số điều kiện gia công nhất định, doanh nghiệp có thể cần xem xét lại vật liệu, đá mài, phương pháp gá đặt và chế độ công nghệ. Tuy nhiên, nếu các lỗi tiếp tục lặp lại dù điều kiện gia công đã được rà soát, cần đánh giá sâu hơn tình trạng thiết bị.
Một số dấu hiệu nên yêu cầu kỹ thuật viên kiểm tra gồm:
- Rung động hoặc tiếng ồn bất thường kéo dài.
- Kích thước gia công liên tục bị trôi.
- Độ tròn hoặc độ côn không ổn định giữa các lần gia công.
- Trục chính hoặc các bộ phận chuyển động có dấu hiệu bất thường.
- Chất lượng bề mặt không cải thiện dù đã rà soát điều kiện công nghệ.
- Máy không duy trì được độ chính xác như yêu cầu sản xuất.
Trong những trường hợp này, cần đánh giá tình trạng cơ khí, độ chính xác hình học và khả năng đáp ứng của máy đối với nhóm chi tiết đang gia công. Nếu nguyên nhân xuất phát từ việc thiết bị không còn phù hợp với yêu cầu sản xuất, doanh nghiệp cũng nên xem xét lại cấu hình máy hoặc phương án đầu tư thay thế.
Lựa chọn máy mài tròn phù hợp để duy trì chất lượng gia công
Chất lượng mài tròn không chỉ phụ thuộc vào tay nghề vận hành hay loại đá mài được sử dụng. Độ cứng vững của máy, độ ổn định trục chính, khả năng gá đặt và mức độ phù hợp với kích thước chi tiết đều có ảnh hưởng quan trọng.
Khi lựa chọn máy mài tròn, doanh nghiệp nên xác định trước:
- Đường kính lớn nhất và nhỏ nhất của chi tiết.
- Chiều dài chi tiết và khoảng cách chống tâm cần thiết.
- Khối lượng phôi.
- Yêu cầu về độ tròn, độ đồng tâm và độ côn.
- Độ nhám bề mặt yêu cầu.
- Sản lượng và mức độ lặp lại của quá trình gia công.
Đây là cơ sở để xác định dòng máy và cấu hình phù hợp, tránh tình trạng thiết bị không đáp ứng yêu cầu hoặc đầu tư vượt quá nhu cầu thực tế. Doanh nghiệp có thể tham khảo thêm bài viết Cách chọn máy mài tròn theo đường kính, chiều dài chi tiết và độ chính xác gia công để tìm hiểu sâu hơn về các tiêu chí lựa chọn thiết bị.
Tư vấn máy mài tròn Shigiya tại Á Châu
Nếu doanh nghiệp của bạn đang gặp các vấn đề như cháy bề mặt, rung, nhám xấu hoặc sai số kích thước khi mài tròn, hãy liên hệ với đội ngũ kỹ thuật của Á Châu để được hỗ trợ kiểm tra nguyên nhân và tư vấn giải pháp phù hợp hơn với điều kiện gia công thực tế.
Ngoài ra, Công ty Cổ phần Thương mại và Công nghệ Á Châu (ATT-JSC) cung cấp các giải pháp máy mài tròn Shigiya Nhật Bản phục vụ nhu cầu gia công cơ khí chính xác. Tùy theo kích thước chi tiết, yêu cầu độ chính xác và quy mô sản xuất, doanh nghiệp có thể trao đổi với Á Châu để được tư vấn dòng máy và cấu hình phù hợp.
Khi cần đánh giá một phương án máy mài tròn, doanh nghiệp nên chuẩn bị bản vẽ chi tiết, vật liệu, kích thước, dung sai và yêu cầu bề mặt. Những thông tin này giúp quá trình tư vấn sát hơn với điều kiện gia công thực tế.
Liên hệ Công ty Á Châu (ATT-JSC):
- Hotline: 0912 002 160
- Email: attjsc@machinetools.com.vn
- Website: https://machinetools.com.vn/
- Văn phòng Hà Nội: P.0903 – A2, Vinaconex 1, 289A Khuất Duy Tiến, Đại Mỗ, Hà Nội.
- Văn phòng TP. Hồ Chí Minh: 273 Quốc lộ 1A, Khu phố 2, P. Bình Hưng Hòa, TP. Hồ Chí Minh.
Tham khảo thêm danh mục máy mài tròn Shigiya để tìm hiểu các dòng thiết bị hiện có.
Bình luận