

Để thực hiện đúng, người vận hành cần hiểu quy ước hệ trục tọa độ, phân biệt gốc máy với gốc phôi, lựa chọn cách xác định gốc phôi trên máy CNC phù hợp và kiểm tra dữ liệu Work Offset trước khi gia công.
Hệ trục tọa độ trên máy CNC là gì?
Hệ trục tọa độ trên máy CNC là hệ thống quy ước không gian dùng để xác định vị trí và hướng chuyển động tương đối giữa dụng cụ cắt và phôi. Các lệnh dịch chuyển trong chương trình CNC đều dựa trên hệ tọa độ này để điều khiển máy thực hiện các chuyển động theo đúng kích thước và hình dạng yêu cầu.
Trên máy CNC phay thông dụng, hệ tọa độ cơ bản gồm ba trục tuyến tính X, Y, Z. Các máy có cấu hình phức tạp hơn có thể được tích hợp thêm trục xoay A, B, C để gia công nhiều mặt hoặc nhiều hướng tiếp cận của chi tiết.
Ba trục tuyến tính X, Y, Z và quy tắc bàn tay phải
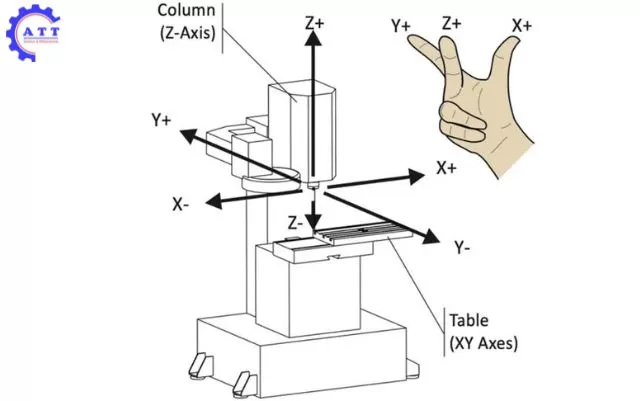
Theo quy ước hệ tọa độ máy công cụ trong ISO 841, ba trục tuyến tính X, Y, Z vuông góc với nhau và được xác định theo quy tắc bàn tay phải.
- Trục Z: Trục Z máy CNC thường song song hoặc trùng với đường tâm trục chính. Trên máy phay, đây là trục chuyển động theo phương trục chính mang dao. Chiều dương Z được quy ước theo hướng làm tăng khoảng cách giữa dao và phôi.
- Trục X: Nằm trong mặt phẳng vuông góc với trục Z. Trên máy phay đứng thông dụng, trục này thường tạo chuyển động ngang trái – phải của bàn máy.
- Trục Y: Vuông góc với cả X và Z, tạo chuyển động theo phương trước – sau trên máy phay đứng thông dụng.
Quy tắc bàn tay phải xác định chiều dương của ba trục: Đặt bàn tay phải sao cho ngón cái, ngón trỏ và ngón giữa vuông góc với nhau; ba ngón lần lượt biểu diễn các chiều dương X, Y và Z theo hệ quy ước.
Các trục xoay A, B, C trên máy CNC 4 trục và 5 trục
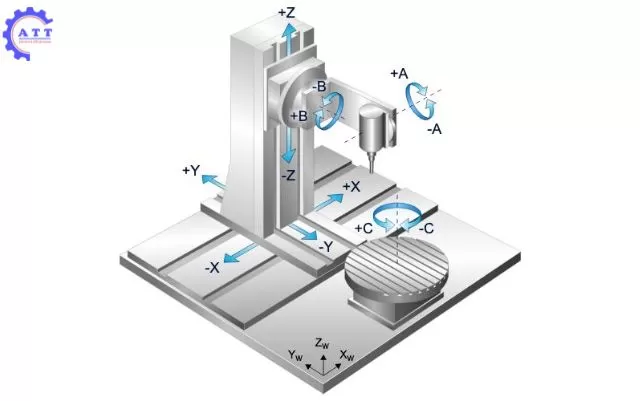
Ngoài ba trục máy CNC tuyến tính, máy CNC 4 trục và 5 trục có thể được trang bị thêm các trục xoay để thay đổi hướng tiếp cận của dao hoặc vị trí của phôi. Theo quy ước đặt tên, A, B, C lần lượt là các trục quay quanh X, Y, Z. Chiều quay dương được xác định theo quy tắc bàn tay phải.
| Trục xoay | Trục quay | Đặc điểm |
| Trục A máy CNC | Quay quanh trục X | Thường gặp trên bàn xoay hoặc cụm trunnion |
| Trục B máy CNC | Quay quanh trục Y | Có thể tích hợp trên bàn xoay hoặc đầu trục chính nghiêng |
| Trục C máy CNC | Quay quanh trục Z | Thường gặp trên bàn xoay tích hợp hoặc cụm trục xoay |
Sự khác biệt giữa hệ trục tọa độ máy phay và máy tiện CNC
Trục máy phay và máy tiện đều sử dụng hệ tọa độ vuông góc X, Y, Z, nhưng cách bố trí và ứng dụng các trục có sự khác biệt do đặc điểm chuyển động cắt gọt.
| Tiêu chí | Máy phay CNC 3 trục | Máy tiện CNC 2 trục |
| Bộ phận quay chính | Trục chính mang dao | Trục chính hoặc mâm cặp mang phôi |
| Trục Z | Song song với trục chính mang dao | Trùng với đường tâm quay của phôi |
| Trục X | Phương ngang trong mặt phẳng bàn máy | Phương hướng kính, vuông góc với đường tâm phôi |
| Trục Y | Phương ngang còn lại, vuông góc với X | Thường không có trên máy tiện 2 trục cơ bản |
| Ứng dụng | Phay mặt, phay hốc, khoan, gia công biên dạng | Tiện trụ ngoài, tiện lỗ, tiện mặt đầu, tiện rãnh |
Một điểm cần lưu ý là trên nhiều máy tiện CNC, tọa độ X được lập trình theo giá trị đường kính thay vì bán kính. Vì vậy, khi đọc chương trình hoặc thiết lập tọa độ, cần xác định rõ chế độ hiển thị và lập trình của hệ điều khiển.
Các điểm gốc và hệ tọa độ quan trọng trên máy CNC
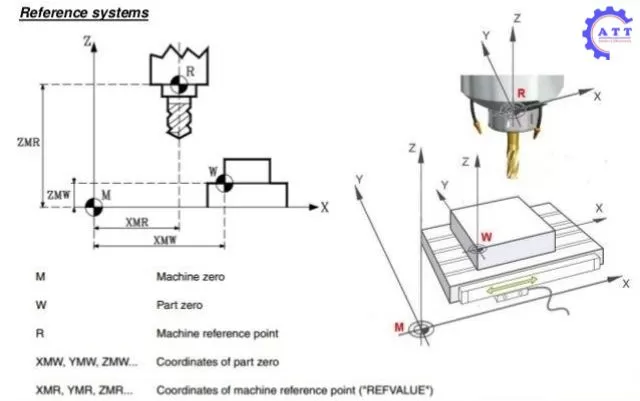
Để xác định gốc phôi chính xác, trước tiên cần phân biệt các điểm chuẩn trên máy CNC. Trong thực tế, người vận hành thường gặp ba khái niệm chính: gốc tọa độ máy, điểm tham chiếu máy và gốc tọa độ phôi.
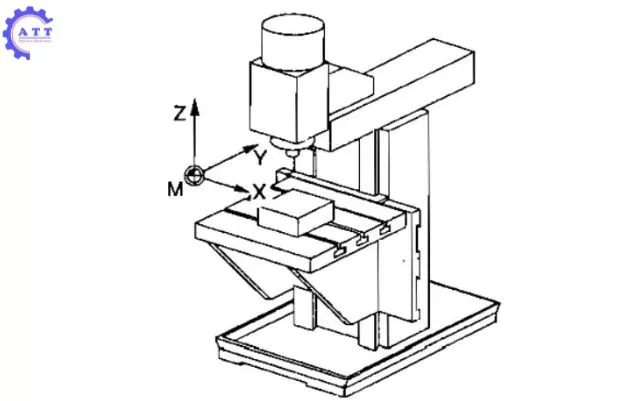
Gốc tọa độ máy (Machine Zero)
Gốc tọa độ máy, thường ký hiệu là M, là điểm gốc cố định trong hệ tọa độ máy CNC. Vị trí này được xác lập theo thiết kế và quy trình hiệu chuẩn của nhà sản xuất.
Các tọa độ máy và vị trí làm việc của các trục được hệ điều khiển quy chiếu theo hệ tọa độ này. Người vận hành không tùy ý thay đổi gốc máy trong quá trình gá đặt phôi thông thường.
Điểm tham chiếu máy (Reference Point)
Điểm tham chiếu máy (thường gọi là Reference Point hoặc Home Position), là vị trí được xác định để hệ điều khiển đồng bộ hóa hệ thống đo lường vị trí của các trục.
Trên các máy sử dụng hệ đo tương đối, sau khi bật nguồn có thể cần thực hiện quy trình đưa trục về điểm tham chiếu để hệ điều khiển nhận biết vị trí trục.
Gốc tọa độ phôi (Workpiece Zero / Part Zero)
Gốc tọa độ phôi, ký hiệu là W, là điểm chuẩn do người lập trình hoặc kỹ thuật viên lựa chọn trên phôi hoặc đồ gá để làm mốc X0, Y0, Z0 cho chương trình gia công.
Khác với gốc máy có vị trí cố định, gốc phôi có thể được lựa chọn linh hoạt theo hình dạng chi tiết, cách gá đặt và phương pháp lập trình.
Ví dụ, khi gia công một chi tiết dạng khối hộp, người lập trình có thể chọn góc trên bên trái của phôi làm gốc X0, Y0 và mặt trên phôi làm Z0. Khi đó, các vị trí gia công được xác định dựa trên khoảng cách tương đối so với điểm chuẩn này.
Phân biệt Work Offset và Tool Offset
Work Offset và Tool Offset là hai nhóm dữ liệu bù trừ có chức năng khác nhau. Nhầm lẫn giữa hai nhóm này có thể khiến vị trí gia công trong cách xác định gốc phôi trên máy CNC bị sai lệch dù một trong hai nhóm đã được thiết lập đúng.
Work Offset – Bù trừ gốc phôi
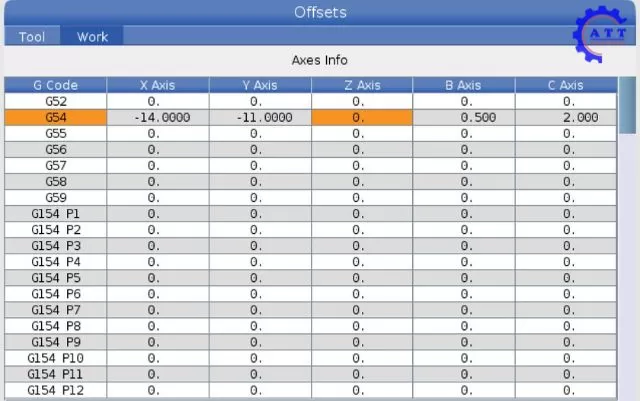
Work Offset lưu trữ dữ liệu xác định vị trí gốc phôi so với hệ tọa độ máy. Trên nhiều hệ điều khiển, các hệ tọa độ làm việc phổ biến được gọi bằng mã G54 đến G59.
Khi thay đổi vị trí gá đặt phôi, kỹ thuật viên cần xác định lại gốc phôi và cập nhật dữ liệu Work Offset tương ứng.
Tool Offset – Bù trừ dụng cụ cắt
Tool Offset lưu trữ các thông số liên quan đến hình học của dao, phổ biến gồm:
- Tool Length Offset: Bù chiều dài dao, thường được sử dụng khi thiết lập tọa độ theo trục Z.
- Cutter Radius/Diameter Compensation: Bù bán kính hoặc đường kính dao khi gia công biên dạng, thường liên quan đến G41 và G42 trên các hệ điều khiển tương thích.
Có thể hiểu đơn giản: Work Offset xác định vị trí của phôi trong hệ tọa độ máy, còn Tool Offset xác định đặc điểm hình học của từng dụng cụ cắt.
Nguyên tắc và các vị trí chọn gốc phôi phổ biến
Vị trí gốc phôi cần được lựa chọn thống nhất giữa bản vẽ kỹ thuật, chương trình CAM và cách gá đặt thực tế. Nếu ba yếu tố này không đồng nhất, máy có thể gia công sai vị trí dù chương trình không có lỗi cú pháp.
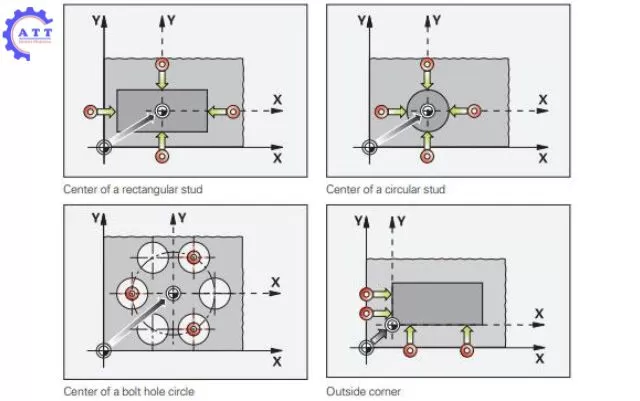
Trong gia công phay CNC, có ba cách chọn gốc phôi thường gặp.
Chọn gốc tại góc chi tiết
Gốc tọa độ được đặt tại giao điểm của hai cạnh chuẩn vuông góc trên chi tiết.
Cách chọn này phù hợp với:
- Chi tiết dạng khối hộp hoặc dạng tấm.
- Chi tiết có các cạnh chuẩn rõ ràng.
- Bản vẽ thể hiện kích thước từ một góc chuẩn.
- Các nguyên công phay mặt, phay rãnh, khoan lỗ được định vị từ cạnh chi tiết.
Ưu điểm là các tọa độ có thể được xác định trực tiếp từ kích thước trên bản vẽ. Tuy nhiên, cần đảm bảo các cạnh được sử dụng làm chuẩn đã được gia công hoặc định vị ổn định.
Chọn gốc tại tâm chi tiết
Gốc X0, Y0 được đặt tại tâm hình học hoặc tâm đối xứng của chi tiết.
Phương pháp này phù hợp với:
- Chi tiết hình tròn hoặc hình vuông đối xứng.
- Chi tiết có cụm lỗ phân bố đều quanh tâm.
- Các chi tiết cần gia công đối xứng.
- Một số nguyên công trên máy CNC 4 trục và 5 trục khi tâm chi tiết có quan hệ với tâm quay.
Chọn tâm làm gốc giúp việc tính toán tọa độ đối xứng thuận tiện hơn. Ví dụ, với một chi tiết hình vuông có các lỗ bố trí đối xứng qua tâm, vị trí các lỗ có thể được biểu diễn bằng các cặp tọa độ âm và dương thay vì phải quy đổi tất cả từ một góc.
Chọn mặt chuẩn theo trục Z
Gốc Z0 thường được đặt tại mặt trên của phôi hoặc một mặt chuẩn đã xác định.
Nếu chọn mặt trên phôi làm Z0, các chiều sâu gia công đi xuống thường được biểu diễn bằng giá trị Z âm. Cách thiết lập này thuận tiện khi đọc chương trình và kiểm soát chiều sâu cắt.
Trong một số quy trình sản xuất hàng loạt, Z0 có thể được quy chiếu theo mặt đáy phôi hoặc mặt chuẩn của đồ gá. Cách lựa chọn này cần được thống nhất với bản vẽ, chương trình và phương pháp đo dao để tránh sai lệch chiều cao giữa các lần gá.
Nguyên tắc quan trọng: Không có một vị trí gốc phôi cố định phù hợp cho mọi chi tiết. Điểm chuẩn nên được chọn sao cho dễ đo, dễ kiểm tra, ổn định khi gá đặt và thuận tiện cho việc xác định tọa độ gia công.
Cách xác định gốc phôi trên máy CNC
Quy trình xác định gốc phôi thường gồm ba công việc chính: chuẩn bị và kiểm tra gá đặt, xác định tọa độ X/Y/Z, sau đó thiết lập và kiểm tra Work Offset.
Chuẩn bị phôi và kiểm tra gá đặt
Trước khi xác định tọa độ, cần kiểm tra tình trạng phôi và vị trí gá đặt.
Các điểm cần chú ý:
- Bề mặt tiếp xúc giữa phôi và đồ gá cần sạch, không còn phoi hoặc dị vật.
- Kiểm tra ba via tại các cạnh và mặt chuẩn dùng để xác định tọa độ.
- Đảm bảo phôi được định vị ổn định, không bị nghiêng hoặc dịch chuyển.
- Kiểm tra độ song song của cạnh chuẩn so với phương chuyển động dự kiến bằng phương pháp đo phù hợp.
Đồng hồ so có thể được sử dụng để kiểm tra độ song song của cạnh phôi với phương dịch chuyển X hoặc Y. Nếu cạnh chuẩn bị lệch, việc xác định tọa độ từ cạnh đó có thể làm sai vị trí của các nguyên công tiếp theo.
Không nên mặc định một mức sai lệch duy nhất cho mọi trường hợp. Giới hạn kiểm tra cần căn cứ vào dung sai chi tiết, yêu cầu gá đặt và độ chính xác của nguyên công.
Cách xác định gốc phôi trên máy CNC theo phương X và Y
Sau khi xác định được cạnh chuẩn hoặc tâm chi tiết, kỹ thuật viên có thể sử dụng đầu dò cạnh cơ khí hoặc đầu dò tiếp xúc tự động để xác định vị trí theo X và Y.
Phương pháp 1: Sử dụng đầu dò cạnh cơ khí (Mechanical Edge Finder)
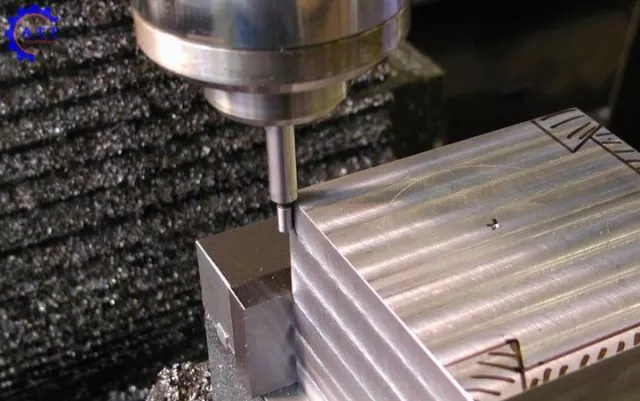
Đầu dò cạnh cơ khí thường gồm thân kẹp và đầu dò hình trụ có khả năng dịch chuyển tương đối. Thiết bị được sử dụng để xác định vị trí cạnh phôi theo phương X hoặc Y.
Nguyên lý đo dựa trên việc xác định vị trí tâm đầu dò khi đầu dò tiếp xúc với cạnh chuẩn. Do điểm tiếp xúc nằm ở bề mặt ngoài của đầu dò, người vận hành phải tính đến bán kính đầu dò khi quy đổi sang tọa độ cạnh phôi.
Ví dụ tính tọa độ khi sử dụng đầu dò cạnh:
Giả sử:
- Đường kính đầu dò: 10 mm.
- Bán kính đầu dò: 5 mm.
- Tọa độ tâm đầu dò tại thời điểm tiếp xúc: X = 35 mm.
- Cạnh phôi nằm cách tâm đầu dò 5mm về phía âm X.
Khi đó, tọa độ cạnh phôi được xác định: X (cạnh phôi) = 35 - 5 = 30 mm
Như vậy, tọa độ của cạnh phôi trong hệ tọa độ đang hiển thị là X = 30 mm.
Nếu tiếp cận từ phía đối diện hoặc cạnh phôi nằm theo chiều ngược lại, phép tính sẽ chuyển sang cộng bán kính thay vì trừ. Vì vậy, không nên ghi nhớ máy móc rằng lúc nào cũng phải cộng hoặc trừ 5 mm. Cần xác định rõ hướng tiếp cận và vị trí tương quan giữa tâm đầu dò với cạnh phôi.
Trong thực tế, đầu dò cạnh cơ khí phù hợp với các công việc đo cạnh trên chi tiết dạng khối hộp, đặc biệt khi xưởng chưa trang bị hệ thống đo tự động. Người sử dụng cần tuân thủ giới hạn tốc độ và hướng dẫn của nhà sản xuất đầu dò (thường khoảng 400 – 600 vòng/phút) .
Phương pháp 2: Sử dụng đầu dò tiếp xúc tự động (Touch Probe)
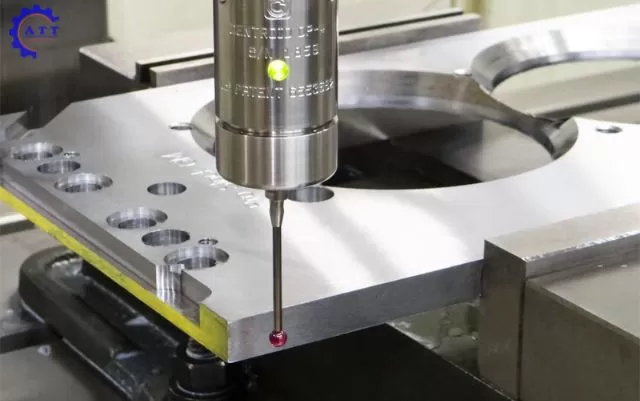
Touch Probe là thiết bị đo được lắp trên trục chính, có khả năng gửi tín hiệu về bộ điều khiển khi đầu bi đo tiếp xúc với bề mặt chi tiết.
Tùy theo thiết bị và chu trình đo được tích hợp, Touch Probe có thể hỗ trợ:
- Xác định vị trí một cạnh phôi.
- Đo tâm lỗ hoặc tâm trụ.
- Xác định góc của chi tiết.
- Đo mặt phẳng và xác định vị trí theo trục Z.
- Kiểm tra kích thước hoặc vị trí đặc trưng của chi tiết.
Khi sử dụng đúng chu trình đo và cấu hình hiệu chuẩn, hệ điều khiển có thể tính toán vị trí chuẩn từ tín hiệu đầu dò, đồng thời xử lý bù bán kính đầu bi theo thông số đã thiết lập.
So với đầu dò cạnh cơ khí, Touch Probe có lợi thế về khả năng tự động hóa và đo nhiều dạng hình học. Tuy nhiên, thiết bị cần được hiệu chuẩn, bảo trì và sử dụng đúng chu trình tương thích với hệ điều khiển.
Cách xác định gốc phôi trên máy CNC theo phương Z
Sau khi xác định X và Y, cần thiết lập mặt chuẩn theo trục Z. Đây là bước quan trọng vì sai lệch Z có thể làm thay đổi chiều sâu gia công, ảnh hưởng trực tiếp đến kích thước và chất lượng bề mặt.
Một số phương pháp thường dùng gồm:
Sử dụng thiết bị đo chuẩn Z (Z-setter)
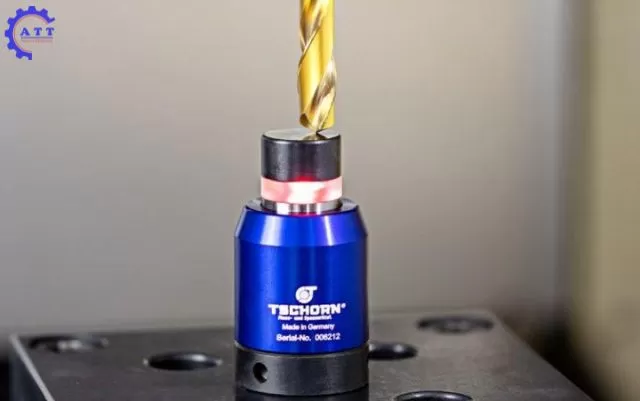
Z-setter là thiết bị hỗ trợ xác định vị trí theo trục Z. Tùy thiết kế, thiết bị có thể sử dụng cơ cấu cơ khí, đồng hồ hiển thị hoặc tín hiệu điện tử để xác định thời điểm tiếp xúc.
Khi sử dụng, cần biết chính xác chiều cao chuẩn của thiết bị và cách quy đổi giá trị theo hướng dẫn của nhà sản xuất. Giá trị đo sau đó được sử dụng để thiết lập dữ liệu tọa độ phù hợp.
Cần phân biệt hai cách sử dụng:
-
Đặt Z-setter trên mặt chuẩn của phôi để xác định vị trí mặt chuẩn Z của phôi.
-
Đặt thiết bị tại vị trí chuẩn cố định để đo chiều dài dao và cập nhật Tool Length Offset.
Hai công việc này có liên quan đến trục Z nhưng không thay thế cho nhau. Việc nhập dữ liệu phải đúng bảng Work Offset hoặc Tool Offset tương ứng với quy trình đo của xưởng.
Sử dụng Touch Probe:
Nếu máy được trang bị đầu dò tiếp xúc và chu trình đo phù hợp, kỹ thuật viên có thể sử dụng thiết bị để xác định mặt phẳng chuẩn theo trục Z.
Ưu điểm là có thể tích hợp quá trình đo vào hệ thống điều khiển, hạn chế việc quy đổi thủ công. Tuy nhiên, kết quả phụ thuộc vào hiệu chuẩn đầu dò và cấu hình chu trình đo.
Thiết lập Work Offset và kiểm tra tọa độ
Sau khi xác định được vị trí gốc phôi theo X, Y và Z, các giá trị tương ứng được cập nhật vào hệ tọa độ làm việc đã chọn, chẳng hạn G54.
Trước khi gia công, cần kiểm tra chéo các thông tin sau:
- Điểm gốc được chọn trên bản vẽ có trùng với điểm gốc được sử dụng trong chương trình CAM hay không.
- Chương trình CNC đang gọi đúng hệ tọa độ đã thiết lập hay chưa.
- Các giá trị X, Y, Z trong bảng Work Offset có phù hợp với kết quả đo không.
- Dữ liệu bù chiều dài dao trong Tool Offset đã được thiết lập theo đúng quy trình chưa.
- Vị trí gốc phôi có phù hợp với cách gá đặt thực tế hay không.
So sánh các phương pháp xác định gốc phôi
Mỗi cách xác định gốc phôi trên máy CNC có ưu điểm và giới hạn riêng. Việc lựa chọn thiết bị nên dựa trên độ chính xác yêu cầu, hình dạng chi tiết, sản lượng và mức độ tự động hóa của xưởng.
| Phương pháp / Thiết bị | Ưu điểm | Hạn chế | Trường hợp phù hợp |
| Đầu dò cạnh cơ khí (Edge Finder) | Cấu tạo đơn giản, chi phí đầu tư thấp, phù hợp đo cạnh | Phụ thuộc thao tác và khả năng tính bù bán kính | Gia công đơn chiếc, chi tiết dạng khối hộp |
| Đầu dò tiếp xúc tự động (Touch Probe) | Có thể đo cạnh, tâm lỗ, tâm trụ và nhiều dạng hình học | Chi phí đầu tư, hiệu chuẩn và yêu cầu tương thích hệ điều khiển | Gia công chính xác, sản xuất lặp lại, máy nhiều trục |
| Thiết bị đo chuẩn Z (Z-setter) | Hỗ trợ xác định chuẩn chiều cao hoặc đo chiều dài dao | Chức năng phụ thuộc loại thiết bị và quy trình sử dụng | Thiết lập tọa độ Z và quản lý chiều dài dao |
| Phương pháp chạm chuẩn thủ công | Không cần đầu tư thiết bị đo chuyên dụng | Độ lặp lại phụ thuộc phương pháp, người thực hiện và thiết bị sử dụng | Công việc đơn giản, yêu cầu dung sai phù hợp |
G54–G59 là gì? Cách quản lý nhiều hệ tọa độ phôi
G54–G59 là các hệ tọa độ làm việc
G54, G55, G56, G57, G58 và G59 là các mã thường dùng để gọi những hệ tọa độ làm việc độc lập trên nhiều bộ điều khiển CNC.
Mỗi hệ tọa độ lưu trữ một bộ dữ liệu bù trừ riêng. Nhờ đó, một máy có thể quản lý nhiều vị trí gá đặt phôi khác nhau mà không cần thay đổi toàn bộ chương trình gia công.
Ví dụ, một bàn máy được bố trí nhiều vị trí gá:
-
Vị trí gá thứ nhất sử dụng G54.
-
Vị trí gá thứ hai sử dụng G55.
-
Vị trí gá thứ ba sử dụng G56.
Khi chương trình gọi đúng hệ tọa độ tương ứng, bộ điều khiển sẽ sử dụng dữ liệu đã lưu để xác định vị trí gia công của phôi.
Cách quản lý này hữu ích trong sản xuất nhiều chi tiết hoặc nhiều nguyên công trên cùng một bàn máy. Tuy nhiên, số lượng và cách khai báo hệ tọa độ mở rộng phụ thuộc vào bộ điều khiển. Một số hệ thống có các chức năng bổ sung ngoài sáu hệ tọa độ G54–G59 tiêu chuẩn.
Phân biệt Work Offset và Tool Offset trong chương trình CNC
| Tiêu chí | Work Offset | Tool Offset |
| Chức năng | Xác định vị trí gốc phôi trong hệ tọa độ máy | Lưu dữ liệu hình học của dụng cụ cắt |
| Dữ liệu phổ biến | Vị trí X, Y, Z của gốc phôi | Chiều dài dao, bán kính hoặc đường kính dao |
| Mã lệnh thường gặp | G54–G59 | G43 H...; G41/G42 D... trên các hệ điều khiển tương thích |
| Khi nào cần cập nhật? | Khi thay đổi vị trí gá hoặc gốc phôi | Khi thay dao, hiệu chỉnh dao hoặc thay đổi dữ liệu hình học dao |
Ví dụ, nếu phôi được tháo ra và gá tại vị trí khác trên bàn máy, dữ liệu Work Offset cần được xác định lại. Trong khi đó, nếu thay dao mới có chiều dài khác dao cũ, dữ liệu Tool Offset tương ứng cũng cần được cập nhật.
Hai nhóm dữ liệu này cần được quản lý độc lập nhưng phải thống nhất trong cùng một quy trình gia công.
Những lỗi thường gặp khi xác định gốc phôi trên máy CNC
Sai lệch gốc phôi không phải lúc nào cũng xuất phát từ thao tác đo. Trong nhiều trường hợp, nguyên nhân nằm ở việc chọn sai chuẩn, nhập nhầm dữ liệu hoặc không đồng bộ giữa chương trình và bảng Offset.
Quên bù bán kính đầu dò cạnh
Khi sử dụng đầu dò cạnh cơ khí, điểm tiếp xúc nằm ở bề mặt ngoài của đầu dò chứ không phải tâm trục chính.
Nếu nhập tọa độ tâm đầu dò thành tọa độ cạnh phôi mà không tính đến bán kính, vị trí gốc sẽ bị lệch một khoảng bằng bán kính đầu dò theo phương đo.
Không đồng bộ hệ tọa độ giữa Work Offset và chương trình CAM
Một lỗi thường gặp là kỹ thuật viên thiết lập gốc phôi trong G54 nhưng chương trình CNC lại gọi G55.
Khi đó, bộ điều khiển sẽ sử dụng bộ dữ liệu tọa độ khác với vị trí đã đo và thiết lập.
Đọc nhầm tọa độ máy và tọa độ làm việc
Trên màn hình điều khiển, người vận hành có thể gặp nhiều chế độ hiển thị vị trí như Machine Coordinate, Work Coordinate và Relative Coordinate.
Các giá trị này thuộc những hệ quy chiếu khác nhau. Nếu lấy nhầm tọa độ tương đối đã được đưa về 0 để nhập vào bảng bù trừ, gốc phôi có thể bị thiết lập sai.
Nhầm lẫn giữa gốc Z của phôi và chiều dài dao
Gốc Z của phôi được lưu trong Work Offset, trong khi chiều dài từng dao được quản lý bằng Tool Length Offset.
Nếu đã xác định mặt chuẩn Z của phôi nhưng dữ liệu chiều dài dao chưa được thiết lập đúng, vị trí dao khi gia công có thể bị sai lệch.
Chọn cạnh chuẩn không chính xác
Nếu cạnh được dùng để xác định X hoặc Y bị nghiêng, có ba via hoặc chưa được gia công chuẩn, tọa độ đo được có thể không đại diện chính xác cho vị trí chi tiết.
Như vậy có thể thấy, cách xác định gốc phôi trên máy CNC là bước quan trọng để liên kết bản vẽ kỹ thuật, chương trình CNC và vị trí gá đặt thực tế. Muốn thiết lập chính xác, người vận hành cần hiểu quy ước các trục X, Y, Z, lựa chọn điểm chuẩn phù hợp, sử dụng đúng phương pháp đo và phân biệt rõ Work Offset với Tool Offset.
Trong quá trình gia công, việc kiểm tra lại hệ tọa độ được gọi trong chương trình, dữ liệu bù trừ và vị trí gá đặt giúp hạn chế sai lệch kích thước ngay từ khâu chuẩn bị. Đây cũng là cơ sở để duy trì tính ổn định khi gia công nhiều chi tiết hoặc triển khai sản xuất hàng loạt.
📞 Liên hệ tư vấn kỹ thuật và báo giá thiết bị:
- Hotline/Zalo: 0912 002 160
- Email: attjsc@machinetools.com.vn
- Website: https://machinetools.com.vn/
Bình luận